CAM-системы: от 3D-модели до управляющей программы
Коротко
CAM-система превращает 3D-модель или чертёж детали в управляющую программу для станка с ЧПУ. Технолог задаёт заготовку, нули, инструмент и стратегии обработки; система рассчитывает траектории, показывает симуляцию и выдаёт G-код через постпроцессор, подстроенный под конкретную стойку. Это ускоряет программирование сложных деталей и снижает риск ошибок.
Содержание
Писать G-код вручную можно для простых деталей: контуры, отверстия, пазы. Но когда поверхность сложная, обрабатывается за несколько установок или программа должна повторяться на разных станках, ручной труд становится слишком долгим и рискованным. Для таких задач используют CAM-системы — программы, которые автоматизируют подготовку управляющих программ.
Как устроена работа
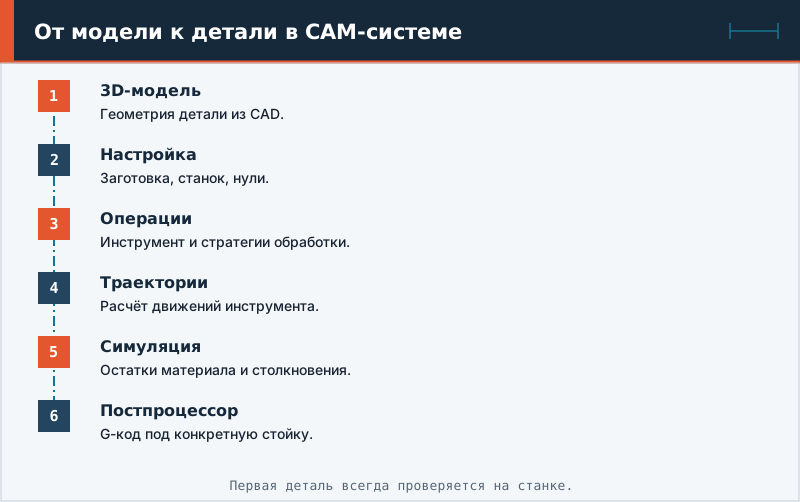
Цепочка выглядит так. Конструктор создаёт 3D-модель или чертёж детали в CAD-системе. Технолог в CAM-системе импортирует модель, задаёт заготовку, выбирает станок и систему координат, определяет операции и инструмент. Система рассчитывает траектории, показывает результат в симуляции, а затем постпроцессор формирует G-код. Программу передают на станок, проверяют и запускают. Для обработки сложных поверхностей используют CAM, интегрированные с CAD.
| Этап | Что делает технолог | Что делает система |
|---|---|---|
| Импорт модели | Выбирает файл и проверяет масштаб | Загружает геометрию |
| Настройка | Задаёт заготовку, станок, нули | Хранит параметры и привязки |
| Операции | Выбирает стратегии и инструмент | Рассчитывает траектории |
| Симуляция | Просматривает движение | Проверяет столкновения и остатки материала |
| Постпроцессор | Выбирает станок | Формирует G-код |
| Документация | Готовит наладочные листы | Генерирует отчёты |
Стратегии обработки
Для плоскостей и карманов используют двумерные операции: контурное фрезерование, выборку кармана, сверление. Для объёмных поверхностей — трёхмерные стратегии: черновое удаление по уровням, чистовое по Z-уровням, по поверхностям, по параллельным линиям, по ортогональным линиям, дообработку остаточного материала. Для многоосевой обработки добавляются стратегии с наклоном инструмента, обработка боковой поверхностью и управление осью инструмента. Для токарной обработки — черновые и чистовые циклы, канавки, резьбы, отрезка.
Инструмент и режимы
CAM-система хранит библиотеку инструмента: диаметры, длины, число зубьев, вылет, материал. Режимы можно подбирать автоматически по материалу и инструменту, но технолог проверяет их по каталогу и опыту (режимы фрезерования). Для высокоскоростной обработки используют плавные траектории, дуги вместо резких углов и постоянную нагрузку на инструмент.
Постпроцессор
Каждая стойка ЧПУ имеет свой диалект, и один и тот же маршрут записывается по-разному. Постпроцессор учитывает форматы чисел, коды циклов, способы смены инструмента, работу осей. Его настраивают под конкретный станок; ошибка в постпроцессоре может привести к столкновению. Поэтому первые программы проверяют в режиме холостого хода и с пониженной подачей (отладка управляющей программы).
Симуляция
Простая симуляция показывает траектории и остаточный материал. Более сложная использует модель станка, оснастки и заготовки: система проверяет столкновения инструмента и узлов станка с деталью и приспособлением, допустимость перемещений, достижение пределов. Для многоосевых станков такая симуляция обязательна: без неё риск аварии высок.
Как выбрать систему
- Определите типы обработки: фрезерование, токарная, многоосевая, электроэрозия.
- Проверьте совместимость с CAD и форматами ваших моделей.
- Убедитесь, что есть постпроцессоры для ваших станков.
- Оцените качество симуляции и инструментальную библиотеку.
- Учтите обучение, поддержку и стоимость лицензий.
- Протестируйте систему на типовой детали: время программирования и качество результата.
На рынке представлены различные решения: международные и российские. Выбор зависит от задач и бюджета; пробные версии помогают оценить удобство.
Типичные ошибки
Неверная привязка нуля между CAM и станком, несоответствие инструмента в библиотеке и на станке, неверные режимы, отсутствие проверки постпроцессора, обработка модели с ошибками (щели, перекрытия). Для их исключения вводят стандарты: общие шаблоны, нумерацию инструмента, наладочные листы. Нулевые точки и коррекции согласуют с наладчиком (системы координат станка).
Роль человека
CAM-система не заменяет технолога: она быстрее считает, но решения принимает человек. Он выбирает схему закрепления, порядок операций, инструмент и режимы, контролирует результат. Хороший технолог сочетает знание резания, оснастки и возможностей станка. Подробнее о маршрутах — в статьях о токарных станках с ЧПУ и вертикальных обрабатывающих центрах.