Стойки ЧПУ: из чего состоит система управления станком
Коротко
Стойка ЧПУ — это система управления станком. Она включает устройство ЧПУ (вычислитель, интерполятор, память программ), приводы подач и шпинделя, датчики обратной связи (энкодеры и линейные шкалы), программируемый логический контроллер для вспомогательных функций и пульт оператора. На рынке много систем (Fanuc, Siemens, Heidenhain, Mitsubishi и другие), и у каждой свои особенности программирования и интерфейса.
Содержание
Станок с ЧПУ напоминает человека-оператора, у которого заменили руки и глаза на электроприводы и датчики, а голову — на компьютер. Эта «голова» с периферией называется системой числового программного управления, а на производстве её часто называют стойкой. Понимание её устройства помогает выбирать станок и разбираться в неисправностях.
Из чего состоит система
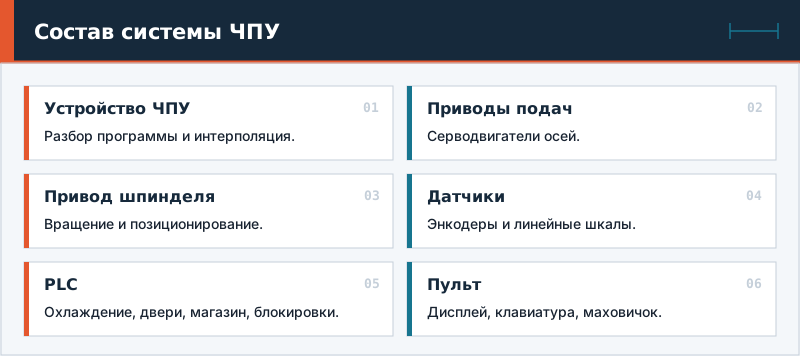
Устройство ЧПУ принимает управляющую программу, разбирает её на кадры, выполняет интерполяцию и выдаёт сигналы приводам. Приводы подач — серводвигатели с драйверами, они перемещают узлы по осям. Привод шпинделя вращает инструмент или деталь с заданной скоростью; он может быть управляемым по позиции (ось C). Датчики обратной связи — энкодеры на двигателях или линейные шкалы — сообщают системе, где фактически находится узел. Программируемый контроллер (PLC) управляет вспомогательными устройствами: охлаждением, смазкой, дверью, магазином, блокировками. Пульт оператора содержит дисплей, клавиатуру, маховичок ручной подачи и кнопки.
| Блок | Функция | Что от него зависит |
|---|---|---|
| Устройство ЧПУ | Разбор программы, интерполяция | Скорость и качество контура |
| Приводы подач | Движение осей | Динамика, точность |
| Привод шпинделя | Вращение | Обороты, момент, позиционирование |
| Датчики | Обратная связь | Точность позиционирования |
| PLC | Вспомогательные функции | Безопасность и логика станка |
| Пульт | Интерфейс оператора | Удобство, скорость наладки |
Замкнутые контуры
В системе с полузамкнутым контуром положение определяют по энкодеру на двигателе, а влияние люфтов и тепловых удлинений винта остаётся неучтённым. В системе с замкнутым контуром установлены линейные шкалы непосредственно на осях: положение измеряют прямо, а ошибки передачи не накапливаются. Замкнутые контуры повышают точность, но дороже и требуют аккуратной эксплуатации шкал (точность и повторяемость позиционирования).
Популярные системы
Широко распространены системы японских, немецких и других производителей: Fanuc, Siemens (Sinumerik), Heidenhain, Mitsubishi, Okuma, Haas, Mazatrol и другие. Часть из них придерживается варианта G-кода близкого к стандарту ISO, другие предлагают диалоговое программирование на пульте. В России и других странах также выпускают отечественные системы, ориентированные на ремонт и модернизацию оборудования. Для оператора ключевыми различиями оказываются интерфейс, макроязык, циклы и способы ввода коррекций.
Возможности программного обеспечения
Современные системы поддерживают опережающий просмотр кадров, сглаживание траектории, компенсацию ошибок шага винтов, температурную компенсацию, графическую симуляцию, управление инструментом (ресурс, дублёры), связь по сети для загрузки программ, интеграцию с измерительными системами. Они ведут журналы ошибок и диагностику. Для сложных операций применяют макропрограммы и параметрическое программирование.
Как выбирать
- Определите задачи: токарная, фрезерная, многоосевая обработка.
- Оцените число осей и управляемых шпинделей.
- Сравните скорость обработки кадров и качество контура на сложных поверхностях.
- Учтите кадровый вопрос: насколько операторам знакома система.
- Проверьте наличие сервиса, запасных частей, документации на русском языке.
- Убедитесь в совместимости с CAM-системой и наличии постпроцессора (CAM-системы).
Диагностика и обслуживание
Система выдаёт коды тревог, по которым находят причину: сбой привода, перегрузка, выход за предел хода, неисправность датчика. Для надёжности контролируют вентиляцию шкафа управления, фильтры, чистоту, состояние кабелей и батарей памяти. Параметры станка копируют в резервную память, чтобы можно было восстановить настройки после сбоя. Регламентные работы приведены в статье техническое обслуживание станка.
Работа с программой
Программы вводят с USB-накопителя, по сети или набирают на пульте. Перед запуском их проверяют в режиме графики. Для оперативной коррекции в процессе работы применяют переключатели подачи и оборотов. Обучение операторов — отдельная задача: даже отлично оснащённый станок бесполезен без подготовленных людей (G-коды и M-коды).
Безопасность
Электрическая часть станка — зона квалифицированного персонала. Открывать шкаф управления при включённом питании запрещено; в системе предусмотрены аварийный стоп, блокировки дверей и контроль превышения скоростей. Эти функции проверяют регулярно и не отключают.