Сверлильно-фрезерные станки: чем отличаются от сверлильных и фрезерных
Коротко
Сверлильно-фрезерный станок объединяет вертикальный шпиндель сверлильного станка с крестовым столом, который перемещается по осям X и Y. Он сверлит, растачивает, нарезает резьбу и фрезерует плоскости, пазы и небольшие контуры в деталях небольших и средних размеров. По жёсткости он уступает вертикально-фрезерному станку, зато универсален и недорог в эксплуатации.
Содержание
Сверлильный станок прекрасно делает отверстия, но почти не умеет смещать деталь: для нового отверстия её нужно переставлять вручную. Фрезерный станок, наоборот, умеет точно перемещать деталь, но стоит дороже и громоздок. Сверлильно-фрезерный станок занимает промежуточное положение: на вертикальной колонне стоит шпиндельная головка, а под ней — крестовый стол, двигающийся по двум осям. Для мастерской, ремонтного участка, инструментального цеха это одно из самых практичных решений.
Конструкция
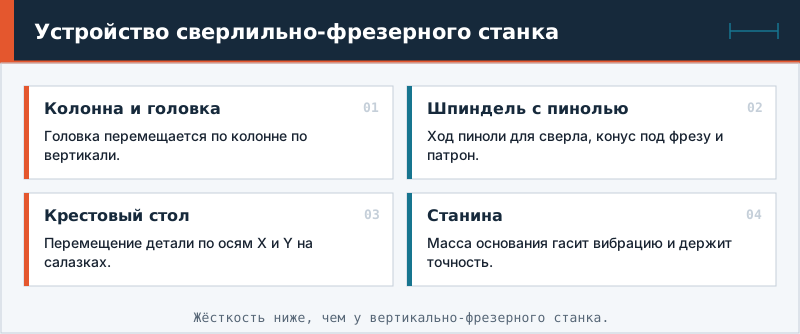
Станина с колонной несёт шпиндельную головку. Головка перемещается по вертикали по колонне, а шпиндель дополнительно имеет пиноль для хода сверла. Под головкой установлены салазки и стол, на которых деталь перемещается по осям X и Y. Привод вращения — электродвигатель с ременной передачей или коробкой скоростей; в простых моделях обороты меняют переключением ремня или рычагами. В станках с повышенным комфортом есть цифровая индикация перемещений (УЦИ) и механическая подача по оси Z.
| Узел | Роль в станке | Чем отличается от сверлильного |
|---|---|---|
| Крестовый стол | Перемещение детали по X и Y | В сверлильном станке стол неподвижен или поворачивается |
| Шпиндель | Сверление и фрезерование | Более жёсткие подшипники, конус под фрезы |
| Колонна | Задаёт вертикаль и жёсткость | Часто более массивная, с направляющими |
| Привод | Диапазон оборотов | Шире диапазон для сверл и фрез |
Какие операции доступны
Сверление и зенкерование — привычные операции. Фрезерование ограничено жёсткостью и мощностью: торцевая обработка небольших плоскостей, фрезерование пазов, окон, уступов, обработка небольших контуров. Растачивание отверстий осуществляется расточными головками, а нарезание резьбы — метчиками на малых оборотах (подробнее — в статье о нарезании резьбы метчиком).
Ограничения
Из-за сравнительно лёгкой колонны и подвижной головки станок не любит большие глубины резания и вылеты. Фрезы больших диаметров и затяжные чистовые проходы лучше выполнять на специальном фрезерном станке (см. вертикально-фрезерные станки). Если заготовка тяжёлая, она может перегружать стол и салазки.
Как работать
- Закрепите деталь в тисках или на столе прихватами; жёсткость закрепления влияет на качество фрезерования.
- Установите фрезу или сверло в патрон: для фрезы — цанговый патрон или оправка с конусом.
- Выберите обороты по диаметру инструмента и материалу (см. режимы фрезерования).
- Установите нулевую точку на детали — по краю, по отверстию или по оси.
- Перемещайте стол по координатам; при фрезеровании не допускайте резкой подачи в глубину.
- Периодически убирайте стружку и подавайте охлаждение.
Как выбирать станок
Определяют размеры рабочей зоны: ход по X и Y, расстояние от шпинделя до стола, наибольший диаметр сверления и фрезерования. Оценивают мощность привода, диапазон оборотов, конус шпинделя. Для частых смен позиций полезна цифровая индикация. Желательна возможность установки тисков и поворотного устройства. Подробнее о вариантах оснащения — в статьях об опциях сверлильно-фрезерных станков и об их исполнениях.
Безопасность
Вращающаяся фреза опаснее сверла: она захватывает инструмент, перчатки, волосы. Деталь должна быть зажата надёжно, подача — плавной. Стружку убирают только после остановки шпинделя. Остальные правила описаны в статье о безопасности при работе на станках.
Выбор инструмента для сверлильно-фрезерного станка
Для фрезерования на таком станке берут фрезы меньшего диаметра и с небольшим числом зубьев, чтобы нагрузка на шпиндель оставалась умеренной. Цанговые патроны и оправки с коротким вылетом снижают вибрации. Торцевые фрезы малого диаметра применяют для небольших плоскостей, а черновые проходы разбивают на несколько шагов малой глубины. При работе с алюминием помогают острые фрезы с большим числом канавок для стружки и обдув, а со сталью — сниженные подачи и обильная смазка.