Вертикально-фрезерные станки: компоновка и типичные операции
Коротко
У вертикально-фрезерного станка шпиндель с фрезой расположен вертикально над столом, который перемещается по трём осям. Станки бывают консольными (стол на подвижной консоли) и бесконсольными (стол по станине, шпиндельная бабка по колонне). Операции — фрезерование плоскостей, пазов, карманов, уступов, контуров, а также сверление и растачивание.
Содержание
Вертикально-фрезерный станок — один из самых распространённых фрезерных станков. Его шпиндель вертикален, а инструмент работает торцом и боковой поверхностью. Станок удобен для обработки плоскостей, корпусных деталей, пазов, карманов и контуров. На его основе строят и станки с ЧПУ, и обрабатывающие центры: принцип компоновки остаётся тем же, меняются приводы и система управления.
Компоновки
В консольном станке к вертикальной станине крепится консоль, которая движется вверх и вниз, на ней — салазки и стол. Такой станок универсален и традиционно применяется в инструментальных цехах и мастерских. В бесконсольном станке стол движется по двум горизонтальным осям, а шпиндельная бабка перемещается по колонне. Это решение жёстче, так как массивный стол не висит на консоли, и подходит для более тяжёлых деталей и серийной обработки.
| Компоновка | Достоинства | Ограничения |
|---|---|---|
| Консольная | Универсальность, удобство для единичных деталей | Меньшая жёсткость при больших нагрузках |
| Бесконсольная | Высокая жёсткость, тяжёлые детали | Больше габариты и масса |
| С ЧПУ | Повторяемость, сложные контуры | Нужны программа и наладка |
Основные узлы
Шпиндель вращается в прецизионных подшипниках и имеет конус для инструмента (в станках среднего класса — часто с конусом 7:24 по ГОСТ или ISO). Головка может быть наклонной. Коробки скоростей и подач меняют обороты и подачи; на станках с частотным приводом обороты регулируют электроникой. Стол с Т-образными пазами несёт тиски, приспособления и деталь. Для охлаждения и отвода стружки применяют насос СОЖ и поддон.
Типичные операции
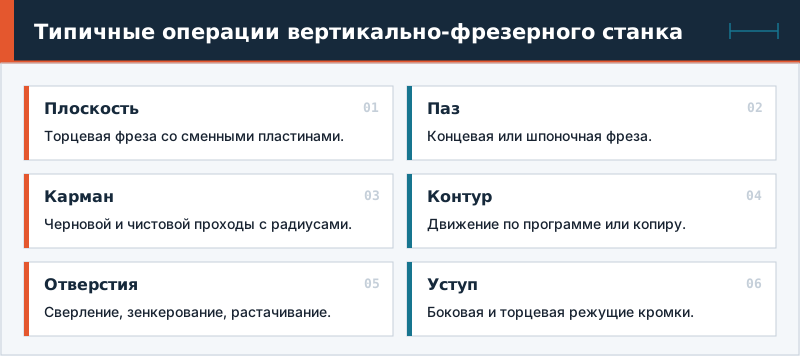
Торцевое фрезерование плоскостей торцевой фрезой с пластинами; фрезерование уступов и пазов концевыми фрезами; обработка карманов с радиусами; фрезерование контуров по программе или копиру; сверление, зенкерование, растачивание. Для фрезерования шпоночных пазов применяют шпоночные фрезы, а для глубоких пазов — фрезы с центральной заточкой. Виды и геометрия фрез описаны в статье фрезы: виды, геометрия, материалы.
Встречное и попутное фрезерование
При встречном фрезеровании подача направлена против вращения фрезы: толщина стружки растёт от нуля, нагрузка нарастает плавно, но возможно трение. При попутном фрезеровании подача направлена по вращению: зуб сразу врезается в металл, поверхность получается лучше, но требуется станок без люфтов в винтах подачи, иначе стол может «выбирать» зазор и дёргаться. На станках с шариковыми винтами и устранением люфта попутное фрезерование — основной способ.
Подготовка к обработке
- Выберите способ закрепления: тиски, приспособление, прихваты — деталь не должна смещаться.
- Установите фрезу в цанге или оправке, проверьте биение.
- Найдите нулевую точку детали и привяжите координаты (см. системы координат станка).
- Задайте обороты и подачу (режимы фрезерования).
- Выполните пробный проход на малой глубине.
- Постепенно увеличивайте глубину до рабочего значения.
Точность
Точность зависит от жёсткости станка, состояния винтов и направляющих, температуры, биения инструмента и жёсткости закрепления. Для высокой точности следует регулярно проверять перпендикулярность шпинделя к столу, параллельность стола перемещениям, люфты в винтах. О проверках точности — в статье точность и повторяемость позиционирования.
Безопасность
Вращающаяся фреза и вылетающая стружка опасны: используют защитные экраны, очки, не носят свободную одежду и перчатки. Деталь и инструмент закрепляют надёжно, станок останавливают перед сменой инструмента и уборкой стружки, а подачу вручную включают только после запуска шпинделя.