Хонинговальный станок: принцип работы, устройство и привод
Коротко
Хонинговальный станок обрабатывает отверстия абразивными брусками, закреплёнными в хонинговальной головке: головка одновременно вращается и совершает возвратно-поступательное движение, а бруски разжимаются радиально. Так достигают точного диаметра, правильной геометрии и заданной шероховатости. Станки с ЧПУ и электромеханическим приводом применяют в серийном производстве, например для гильз цилиндров и гидравлических деталей.
Содержание
Финишная обработка отверстий — одна из самых требовательных задач в механической обработке. Нужно получить точный диаметр, цилиндричность, отсутствие конусности и бочкообразности, а также поверхность с определёнными свойствами. Для этого придуманы хонинговальные станки: они дают результат, который не по силам расточке или развёртыванию.
Принцип хонингования
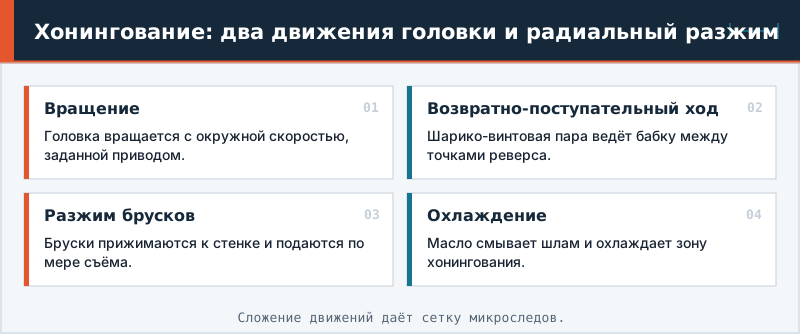
Инструмент — хонинговальная головка с абразивными брусками. Головка помещается в отверстие и совершает два движения: вращательное вокруг оси и возвратно-поступательное вдоль неё. Сложение движений образует на стенке сетку пересекающихся микроследов под определённым углом (хонинговальная сетка). Бруски разжимаются радиально и прижимаются к стенке с небольшим усилием; площадь контакта велика, а давление мало, поэтому нагрев невелик, а геометрия отверстия исправляется постепенно.
Конструкция станка
Станки для отверстий среднего размера строят по схеме с одной шпиндельной бабкой, которая перемещается по вертикальным линейным направляющим на роликовых или шариковых каретках. Бабка несёт шпиндель с хонинговальной головкой. Заготовку устанавливают в приспособление; оно допускает самоустановку, чтобы деталь «плавала» относительно оси хона и не заставляла хон изгибаться. Для серийного производства станки оснащают устройствами загрузки и смены деталей.
| Узел | Функция | Особенность |
|---|---|---|
| Шпиндельная бабка | Несёт шпиндель и головку | Ход по линейным направляющим |
| Привод вращения | Вращение шпинделя | Двигатель с частотным регулированием |
| Привод хода | Возвратно-поступательное движение | Шарико-винтовая передача от серводвигателя |
| Привод разжима | Радиальная подача брусков | Механический, электромеханический, гидравлический, пневматический |
| Система контроля размера | Определение диаметра в процессе | Пневматическая или механическая |
| Приспособление | Установка детали | Плавающее закрепление |
Привод вращения и хода
Вращение шпинделя чаще всего передаёт электродвигатель с частотным регулированием: изменяя частоту, настраивают окружную скорость. Для возвратно-поступательного движения применяют гидравлику или электромеханику: серводвигатель вращает шарико-винтовую пару, а бабка перемещается с заданной скоростью и точными точками реверса. Электромеханический привод легче настраивается, чище, экономичнее и обеспечивает повторяемость. Программируемые точки реверса позволяют обрабатывать отверстия со ступенями, канавками и глухие.
Привод разжима брусков
Разжим определяет, как бруски подаются на стенку: от этого зависят производительность и точность. Электромеханический привод с серводвигателем даёт импульсный или плавный разжим по программе, что удобно для предварительного хонингования. Комбинированные решения используют электромеханический разжим для чернового прохода и пневматический для чистового. Гидравлические и пневматические приводы применяют, когда нужна постоянная сила прижима. О системе контроля размеров рассказывает статья хонинговальные станки с ЧПУ.
Абразивный инструмент
Бруски делают из электрокорунда, карбида кремния, алмаза или кубического нитрида бора на керамической, бакелитовой или металлической связке. Алмазные и CBN-бруски служат дольше и дают стабильный размер, но стоят дороже; их применяют при высокой серии. Выбор зернистости определяет производительность и шероховатость: грубые бруски снимают больше, мелкие дают чистую поверхность (абразивные круги и бруски: маркировка).
Охлаждение
Хонингуют с обильным охлаждением хонинговальным маслом либо эмульсией: жидкость смывает шлам, охлаждает зону и не даёт забиваться бруску. Для чистоты поверхности применяют фильтрацию тонкой очистки; шлам вывозят в отдельный бак.
Где применяют
Основная область — серийное и крупносерийное производство: автомобильные гильзы и блоки цилиндров, гидроцилиндры, детали топливной аппаратуры, подшипниковые втулки, шатуны. Хонингуют также корпуса насосов, гидравлических клапанов, валиков и других деталей, где важны диаметр и геометрия. Типичные размеры — от нескольких миллиметров до сотен миллиметров; для малых и больших диаметров используют специализированные станки.
Последовательность операций
- Заготовку предварительно растачивают или шлифуют, оставляя припуск на хонингование (десятые и сотые доли миллиметра).
- Устанавливают деталь в приспособление, подводят головку.
- Выполняют черновое хонингование: бруски разжимаются с большим усилием, снимая основную часть припуска.
- Выполняют чистовое хонингование: усилие снижается, шероховатость улучшается.
- Измеряют диаметр и геометрию; при необходимости делают доводочный проход.
- Промывают деталь, удаляют шлам из отверстия.
Контроль качества
Контролируют диаметр, цилиндричность, прямолинейность образующей и шероховатость. Для измерений применяют индикаторные нутромеры, пневматические калибры, координатно-измерительные машины и профилометры. Результаты используют для коррекции режимов. Подробнее о шероховатости — в статье шероховатость поверхности.
Безопасность
Станок работает с маслом и шламом: пол может быть скользким, а аэрозоль влияет на здоровье, поэтому нужны вытяжка и ёмкости для сбора. Масла хранят с учётом пожарной безопасности. Загрузку и выгрузку деталей выполняют при остановленном шпинделе.