Хонинговальная сетка на зеркале цилиндра: угол, глубина и назначение
Коротко
Хонинговальная сетка — система пересекающихся микроследов на стенке отверстия, которая образуется при вращении и возвратно-поступательном ходе хонголовки. Угол пересечения следов зависит от соотношения скоростей и обычно лежит в диапазоне порядка 40–60°. Углубления сетки удерживают масло, а ровные вершины служат опорой для поршневых колец; при плосковершинном хонинговании вершины дополнительно сглаживают.
Содержание
Если посмотреть на стенку цилиндра двигателя после хонингования, видна мелкая сетка из пересекающихся косых линий. Это не дефект и не декоративный узор: это целенаправленно созданная структура поверхности. Хонинговальная сетка решает практическую задачу: она удерживает масляную плёнку и обеспечивает стабильное трение между стенкой и кольцами.
Как возникает сетка
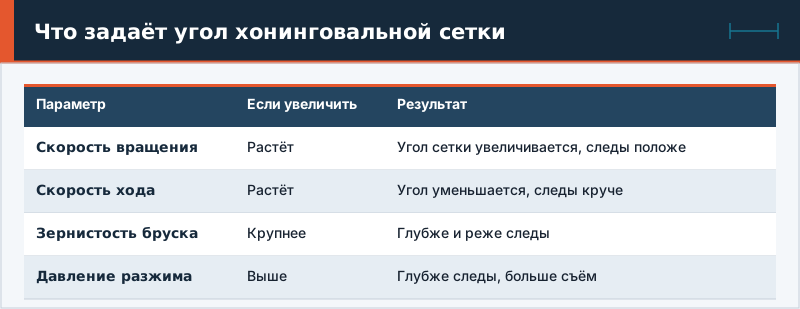
При хонинговании головка вращается и одновременно ходит вдоль оси. Каждая абразивная частица оставляет след, траектория которого — винтовая линия. При движении вверх и вниз следы пересекаются под углом, образуя сетку. Угол определяется отношением скорости вращения к скорости возвратного хода: чем быстрее ход, тем более «вертикальны» следы и тем острее угол. Обычно используют угол пересечения примерно от 40 до 60°; точные значения задаёт конструктор двигателя или производитель детали.
| Параметр | Как влияет на сетку |
|---|---|
| Скорость вращения | Растёт — угол увеличивается, следы «положе» |
| Скорость хода | Растёт — угол уменьшается, следы круче |
| Зернистость бруска | Определяет глубину и частоту следов |
| Давление разжима | Определяет глубину следов и съём |
Функции сетки
Микроуглубления удерживают масло и обеспечивают смазку при пуске, когда насос ещё не создал давление. Выступающие гребни служат несущей поверхностью, по которой скользят поршневые кольца. Сетка способствует равномерному распределению масла по стенке и участвует в процессе приработки. Слишком грубая сетка вызывает повышенный износ и расход масла, слишком гладкая — задир и повышенное трение.
Плосковершинное хонингование
На практике применяют многоэтапный процесс. Сначала черновое хонингование грубыми брусками снимает припуск и формирует глубокие следы. Затем чистовое хонингование мелкими брусками срезает острые вершины, формируя плато. Получается профиль с глубокими впадинами и ровными вершинами. Такая структура сочетает хорошее маслоудержание и малую площадь контакта. Для её оценки применяют параметры шероховатости, характеризующие вершины и впадины профиля, а не только Ra (шероховатость поверхности).
Как контролируют сетку
Угол и вид сетки оценивают по микроскопическим снимкам либо оптическими приборами; глубину и форму следов — профилометром. Для ответственных деталей измеряют несколько зон по высоте цилиндра. Параметры шероховатости сравнивают с требованиями чертежа. Измерения выполняют на готовых деталях и на контрольных образцах.
Что влияет на качество
- Состояние брусков: затупленные бруски «замазывают» поверхность и оставляют заусенцы.
- Охлаждение: загрязнённое масло портит поверхность и создаёт задиры.
- Соосность и жёсткость приспособления: перекос даёт неоднородную сетку.
- Припуск: недостаточный припуск не позволяет снять следы предыдущей операции.
- Давление и скорость: слишком высокие приводят к рваной поверхности.
Типичные дефекты
Заусенцы и «рваные» края следов вызваны затуплением брусков или слишком большой подачей. «Замазанная» поверхность, где впадины закрыты наклёпом, образуется при слишком высокой температуре и недостаточной смазке. Неравномерная сетка по высоте цилиндра связана с неправильным настроением реверсов (хонинговальные станки с ЧПУ). Крупные риски появляются при попадании крупных частиц шлама.
Как поддерживать процесс
Выбирайте бруски по материалу и требуемой поверхности, регулярно меняйте охлаждающее масло и фильтры, контролируйте износ брусков по размеру и состоянию. Ведите журнал параметров: скорости, давления, время цикла. Станок и приспособления обслуживайте по регламенту (техническое обслуживание станка). При смене партии заготовок проверяйте сетку на пробной детали и при необходимости корректируйте скорости.