Компактные пятиосевые станки: кинематика, преимущества и ограничения
Коротко
Компактный пятиосевой станок — небольшой обрабатывающий центр с тремя линейными и двумя поворотными осями, рассчитанный на детали малых и средних размеров. Он занимает мало места, обрабатывает деталь за одну установку с нескольких сторон и подходит для сложных поверхностей, мелкосерийных заказов и точной механики. Платой за компактность служат ограниченная рабочая зона, меньшая жёсткость и требования к оснастке.
Содержание
Пятиосевая обработка долго считалась уделом крупных заводов — станки были большими, дорогими и требовали отдельного помещения. Но потребность в сложных мелких деталях растёт: приборостроение, медицина, оснастка, пресс-формы малых размеров. Для таких задач выпускают компактные пятиосевые станки. Они сохраняют главное преимущество многоосевой схемы, но занимают площадь обычного вертикального центра.
Компоновка
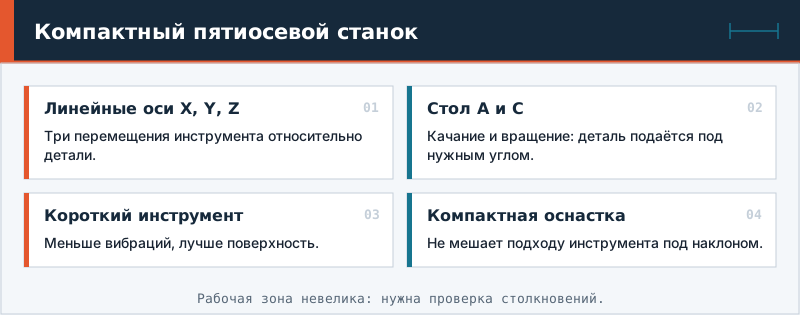
Типичный компактный станок имеет вертикальный шпиндель, три линейные оси (X, Y, Z) и поворотно-наклонный стол: ось A (качание) и ось C (вращение). Деталь закрепляется на столе и подаётся под инструмент под нужными углами. В других компоновках качается шпиндельная головка, а стол только вращается. Часто станок закрыт в кабине, имеет магазин инструмента на десяток-два позиций, систему охлаждения и стружкоудаления.
| Схема | Суть | Для чего подходит |
|---|---|---|
| Поворотно-наклонный стол | Деталь наклоняется и вращается | Небольшие детали, жёсткая схема |
| Качающаяся головка и стол | Один поворот у шпинделя, второй у стола | Более крупные детали |
| Две оси у головки | Деталь неподвижна | Тяжёлые детали, но шпиндель сложнее |
Что даёт компактность
Станок занимает мало места, быстро запускается, потребляет меньше энергии. Небольшие подвижные массы позволяют повысить динамику, а короткие кинематические цепи дают хорошую точность. Для обработки мелких деталей станок экономичен: нет нужды в больших плитах и тяжёлой оснастке. При этом доступно основное достоинство пятиосевой обработки: деталь обрабатывается за одну установку с нескольких сторон (оси ЧПУ: 3, 4 и 5).
Ограничения
Рабочая зона невелика: размеры детали и приспособления ограничены, а при наклонах стол и головка могут задеть друг друга. Мощность шпинделя и жёсткость станка ниже, чем у больших центров, поэтому глубины и подачи при обработке стали ограничены. Из-за малых габаритов тепловые деформации сказываются сильнее: станок следует прогревать и поддерживать стабильную температуру в помещении.
Оснастка и закрепление
Для пятиосевой обработки подходят компактные приспособления: тиски с низкими губками, цанговые зажимы, системы нулевой точки, мини-палеты. Деталь должна быть закреплена так, чтобы инструмент мог подойти со всех нужных сторон. Прихваты и высокие элементы создают помехи. Нередко деталь вырезают из заготовки с «хвостиком» (технологической ножкой), за который её держат тиски (см. станочные тиски).
Инструмент
Для пятиосевой обработки применяют короткие жёсткие оправки, фрезы с шаровым торцом, конические фрезы и фрезы с радиусом. Короткий вылет снижает вибрации и позволяет использовать более высокие режимы. Для точных операций применяют термопатроны и гидропатроны (вспомогательный инструмент для станков).
Программирование
Для пятиосевых станков управляющие программы создают в CAM-системах, которые умеют рассчитывать траектории с учётом осей поворота и контролировать столкновения (CAM-системы). Ручное программирование возможно только для простых позиционных операций «3+2». Перед запуском программу проверяют в симуляции с моделью станка.
Как выбрать станок
- Определите габариты и массу деталей с оснасткой.
- Выберите материалы: лёгкие сплавы допускают более лёгкие станки.
- Оцените требуемую точность и стабильность температуры.
- Посчитайте размеры рабочей зоны и ходы поворотных осей.
- Убедитесь в совместимости с вашей CAM-системой.
- Проверьте условия монтажа: площадь, питание, воздух, фундамент.
Типичные детали
Рабочие колёса малых насосов, корпуса датчиков, пресс-формы небольших размеров, детали аппаратуры, стоматологические протезы, медицинские имплантаты, детали оптических приборов. Для них важна точность поверхностей и расположения элементов, а размеры невелики.
Эксплуатация и безопасность
Поворотные оси требуют аккуратной эксплуатации: нельзя перегружать стол, использовать неисправные зажимы. Чистоту направляющих и узла поворота проверяют ежедневно. Периодически калибруют ось поворота и проверяют геометрию станка (точность и повторяемость позиционирования). Дверь кабины остаётся закрытой во время обработки, а программу запускают после симуляции.
Сравнение схем по задачам
| Задача | Что важнее | Какая схема удобнее |
|---|---|---|
| Мелкие детали с обработкой пяти сторон | Доступ инструмента, жёсткость стола | Поворотно-наклонный стол |
| Лёгкие сплавы, пластики, высокие обороты | Динамика, малые подвижные массы | Компактный стол с прямым приводом |
| Глубокие карманы и подрезы | Короткий инструмент, наклон | Любая пятиосевая, лучше с наклоном головки |
| Единичные сложные детали | Универсальность и программа | Схема, для которой есть отработанный постпроцессор |
Ввод в эксплуатацию и обучение
Компактный станок часто ставят в небольшом помещении, но требования к основанию, питанию, сжатому воздуху и температуре остаются прежними. После монтажа выполняют выверку по уровню, проверку геометрии и калибровку осей поворота. Операторам и технологам нужно время на освоение CAM-системы и контроля столкновений: переход с трёх осей на пять — это смена образа мышления, а не только покупка оборудования. Начинают с позиционной обработки «3+2», затем переходят к одновременному движению осей.