Базирование заготовки: правило шести точек и установочные базы
Коротко
Базирование — придание заготовке определённого положения относительно станка и инструмента. Тело в пространстве имеет шесть степеней свободы; чтобы лишить его всех, нужны шесть опорных точек: три на установочной базе, две на направляющей и одна на опорной. После базирования заготовку закрепляют так, чтобы сила зажима прижимала её к опорам. Чем больше принципов (единства и постоянства баз) соблюдено, тем выше точность.
Содержание
Чтобы получить точную деталь, мало иметь точный станок и острый инструмент. Нужно ещё поставить заготовку в правильное положение и удержать её там. Именно этим занимается раздел технологии, называемый базированием. Его основы одинаково важны и для слесаря на ручном станке, и для технолога на производстве с ЧПУ.
Степени свободы и шесть точек
Свободное твёрдое тело может двигаться вдоль трёх осей и вращаться вокруг них: всего шесть степеней свободы. Чтобы деталь заняла строго определённое положение, все эти движения нужно ограничить. Для этого создают шесть точек контакта с опорами — опорных точек. На практике точки собирают в группы по поверхностям, которые называют базами.
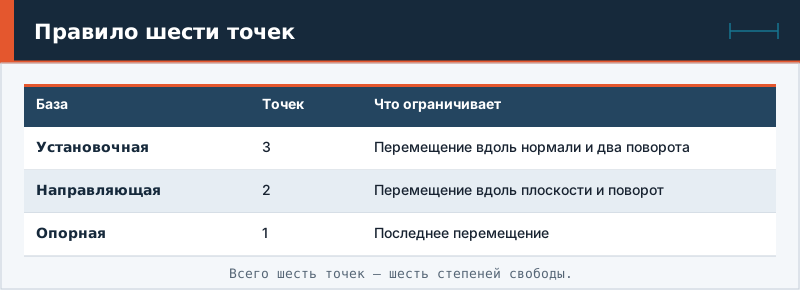
| База | Сколько точек | Какие степени свободы отнимает |
|---|---|---|
| Установочная | 3 | Перемещение вдоль нормали и два поворота |
| Направляющая | 2 | Перемещение вдоль плоскости и поворот |
| Опорная | 1 | Последнее перемещение |
Установочная база — самая большая поверхность, на которую деталь ложится плашмя; три точки опоры лежат не на одной линии. Направляющая база — вторая поверхность, перпендикулярная первой; две точки ограничивают перемещение в её направлении и поворот. Опорная база — третья поверхность, одна точка которой окончательно фиксирует положение детали.
Виды баз
Конструкторская база — поверхности, от которых на чертеже заданы размеры. Технологическая база — поверхности, по которым деталь устанавливают при обработке. Измерительная база — поверхности, от которых измеряют размеры. Наилучший результат достигается, когда они совпадают: тогда погрешности не накладываются. Если совпадение невозможно, вводят расчёт размерных цепей и корректируют размеры.
Принципы базирования
- Принцип единства баз. Для всех операций стремятся использовать одни и те же базы.
- Принцип постоянства баз. Переход с одной базы на другую допускают как можно реже, чтобы не накапливать погрешность.
- Использование обработанных баз. На первой операции применяют необработанные поверхности (черновые базы), затем готовят чистовые базы и используют их.
- Не допускается избыточное базирование. Лишние опоры приводят к неопределённости: деталь касается не всеми точками.
Закрепление
После базирования деталь закрепляют. Сила зажима должна быть направлена на опоры и достаточна, чтобы противостоять силам резания, но не искажать деталь. Зажим не должен препятствовать подходу инструмента. Для тонкостенных деталей применяют распределённые опоры и мягкие зажимы. Силу выбирают по расчёту или опыту; подробнее — в статьях о станочных тисках и о приспособлениях для станков.
Погрешность установки
Она складывается из погрешности базирования (несовпадение баз и неточность опор), погрешности закрепления (упругие деформации) и погрешности приспособления (неточность его изготовления и износ). Для уменьшения погрешности базирования используют совпадение баз, точные опоры, шлифованные параллели, центрирующие приспособления. Погрешность закрепления снижают равномерной силой зажима и опорами под зажимами.
Необработанные поверхности
Литые и кованые поверхности неровные: опираться на них можно только тремя точками (точечные опоры), иначе деталь будет качаться. Применяют регулируемые и самоустанавливающиеся опоры, которые подстраиваются под неровности и после этого фиксируются. Первая операция выравнивает деталь и создаёт чистые базы для последующих; детали с припуском размечают или обрабатывают по базе с выверкой (виды заготовок).
Выверка
В единичном производстве деталь не всегда устанавливают в приспособлении, а выверяют по рискам или индикатору. Выверка занимает время, но позволяет добиться нужной точности без специальной оснастки. Для привязки на станке с ЧПУ деталь выверяют и определяют нуль программы (системы координат станка).
Типичные ошибки
Опора на неровную поверхность четырьмя и более точками; зажим, который смещает деталь; несовпадение конструкторской и технологической баз без пересчёта размеров; грязь и стружка под опорами; износ опор и штырей; отсутствие контроля положения детали после установки. Исправляют их стандартизацией оснастки, чисткой и регулярной проверкой.
Безопасность
Плохо базированная деталь может сместиться при резании и спровоцировать поломку инструмента или травму. Деталь устанавливают на чистые опоры, проверяют надёжность закрепления до включения шпинделя и не меняют положение при вращающемся инструменте (безопасность при работе на станках).