Поворотные столы с ЧПУ: оси, точность и области применения
Коротко
Поворотный стол с ЧПУ — устройство для вращения детали на заданный угол в процессе обработки. Он добавляет станку одну или две дополнительные координаты (оси A, B, C). Привод делают на червячной паре или на прямом моментном двигателе, а положение удерживают гидравлическим или пневматическим зажимом. Применяют для обработки нескольких сторон детали за одну установку и для цилиндрических поверхностей.
Содержание
Трёхосевой фрезерный станок обрабатывает деталь сверху. Если нужна вторая сторона, деталь переустанавливают. Каждая переустановка требует времени и вносит ошибку. Поворотный стол решает проблему: он поворачивает деталь на нужный угол по команде программы, и станок обрабатывает следующие грани без участия человека. Это один из самых эффективных способов расширить возможности станка при умеренных вложениях.
Основные схемы
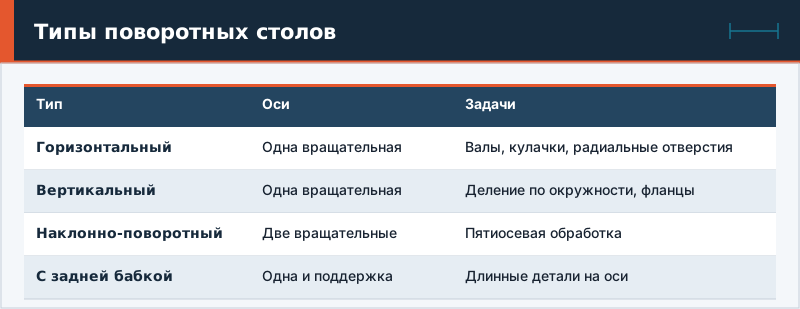
Горизонтальная ось — планшайба расположена вертикально, деталь крепится к ней и вращается вокруг горизонтальной оси (четвёртая ось A или B). Применяют для обработки цилиндрических поверхностей и граней вокруг оси. Вертикальная ось — планшайба лежит горизонтально; её используют для токарной обработки на фрезерном станке, сверления по окружности и обработки нескольких деталей на разных позициях. Наклонно-поворотные столы имеют две оси: качание и вращение — они превращают трёхосевой станок в пятиосевой (оси ЧПУ: 3, 4 и 5).
| Тип | Оси | Типичные задачи |
|---|---|---|
| Горизонтальный (4-я ось) | Одна вращательная | Валы, кулачки, шнеки, радиальные отверстия |
| Вертикальный | Одна вращательная | Деление по окружности, фланцы |
| Наклонно-поворотный | Две вращательные | Пятиосевая обработка |
| С задней бабкой | Одна + поддержка | Длинные детали на оси |
Привод
Большинство столов оснащено червячной передачей: червячное колесо большого диаметра и червяк с малым зазором. Она компактна, самотормозящая и обеспечивает высокий крутящий момент. Для высокой динамики и точности применяют прямой привод — моментный двигатель без передач: он не имеет люфта и износа, но дороже и требует хорошего охлаждения. Привод приводит в движение серводвигатель, а система ЧПУ управляет положением по обратной связи от датчика угла.
Зажим и жёсткость
Во время резания стол должен быть зафиксирован: нагрузка не должна передаваться на привод. Для этого применяют гидравлические и пневматические зажимы, которые прижимают планшайбу к корпусу. Жёсткость стола и зажима определяет допустимые режимы фрезерования. Если стол используется для непрерывного вращения при обработке (одновременно с перемещением по другим осям), зажим не применяют, а жёсткость обеспечивает привод.
Точность
Основные показатели: точность позиционирования, повторяемость, биение планшайбы, люфт. Для ответственных деталей применяют столы высокой точности, в которых погрешность позиционирования измеряется угловыми секундами. Точность проверяют лазерным интерферометром, автоколлиматором, индикаторами на эталонной оправке. Подробнее — в статье точность и повторяемость позиционирования.
Подключение к станку
Столы подключаются двумя способами. В первом стол становится полноценной осью станка: система ЧПУ управляет углом через интерполяцию, и программа содержит координаты поворота (A, B или C). Это даёт возможность непрерывной обработки. Во втором стол имеет собственный контроллер, а станок посылает ему команды позиционирования (например, через M-коды): стол поворачивается на заданный угол и останавливается. Такой вариант проще и дешевле, но не позволяет сложной одновременной обработки.
Как выбрать
- Определите детали: размеры, массу, требуемые углы.
- Оцените нагрузку: момент и допустимая масса детали на столе.
- Выберите тип: горизонтальный, вертикальный, наклонный.
- Подберите привод и систему управления, совместимую со станком.
- Проверьте габариты: высота оси над столом, диаметр планшайбы, вылет.
- Уточните интерфейс подключения и требования по пневмо- и гидропитанию.
- Решите вопрос с задней бабкой для длинных деталей.
Применение
Поворотные столы широко применяют при обработке корпусных деталей на нескольких сторонах, при фрезеровании винтовых канавок и кулачков, при сверлении радиальных отверстий, при гравировке по цилиндру. В горизонтальных центрах стол — штатный узел. В станках для мелких и средних деталей поворотный стол заменяет сложные приспособления и сокращает число установок.
Установка и эксплуатация
Стол крепят к столу станка по Т-пазам, выверяют индикатором по параллельности к осям и центру вращения. Систему подачи воздуха или гидравлики подключают с учётом давления и фильтрации. Регулярно очищают стол от стружки: она портит уплотнения и подшипники. Смазку проводят по регламенту (техническое обслуживание станка). При работе с тяжёлой деталью проверяют её балансировку и центровку.
Безопасность
Поворотный стол с деталью — подвижная масса: при программных перемещениях возможно столкновение инструмента с деталью и приспособлениями. Программу проверяют в симуляции; в рабочей зоне не должно быть посторонних предметов. Зажим не отключают без необходимости, а деталь закрепляют надёжно (приспособления для станков).