Из чего складывается себестоимость механической обработки
Коротко
Себестоимость обработки складывается из материала (заготовки), труда, стоимости станко-часа (амортизация, энергия, обслуживание), инструмента и СОЖ, подготовительно-заключительного времени на наладку, контроля, потерь на брак и накладных расходов. Основная формула времени: штучно-калькуляционное время равно штучному плюс подготовительно-заключительное, делённое на размер партии. Снижают затраты оптимизацией режимов, оснастки, маршрута и загрузки станков.
Содержание
Когда говорят, сколько стоит деталь, обычно имеют в виду цену. Но внутри цены лежит себестоимость — сумма затрат на изготовление. Чтобы управлять ею, нужно понимать структуру: что именно входит в стоимость и на что можно повлиять. В этой статье — структура без конкретных цен: цифры меняются от предприятия к предприятию, а логика остаётся общей.
Основные статьи затрат
Материал — заготовка с учётом отходов в стружку и обрезки. Труд — оплата работы оператора, наладчика, контролёра. Станко-час — стоимость эксплуатации станка: амортизация, энергия, обслуживание, ремонт, площадь, налоги. Инструмент и оснастка — режущий инструмент, оправки, приспособления, измерительные приборы. СОЖ и вспомогательные материалы — жидкости, масла, ветошь, фильтры. Контроль — измерения, приборы, документы. Потери на брак — испорченные детали, переделки. Накладные расходы — управление, склад, транспорт, обучение, вентиляция.
| Статья | От чего зависит | Как влиять |
|---|---|---|
| Материал | Вид заготовки, припуск, КИМ | Подбор заготовки, снижение припуска |
| Труд | Время изготовления, разряд | Сокращение вспомогательного времени, автоматизация |
| Станко-час | Тип станка, загрузка | Рост загрузки, правильный выбор станка |
| Инструмент | Стойкость, цена, режимы | Оптимальные режимы, подходящее покрытие |
| СОЖ | Расход, срок замены | Уход за жидкостью |
| Брак | Качество процесса | Контроль, стабильные режимы |
Время изготовления
Основная величина — время на деталь. Штучное время Тшт складывается из основного времени То (собственно резание), вспомогательного Тв (установка, снятие, измерение, подвод и отвод), времени обслуживания рабочего места Тобс и времени на отдых и естественные надобности Тотд. Для партии из n деталей учитывают ещё подготовительно-заключительное время Тпз — наладку станка, получение инструмента, пробную деталь. Штучно-калькуляционное время: Тшк = Тшт + Тпз / n. Чем больше партия, тем меньше доля наладки в каждой детали.
Основное время
Основное время рассчитывают по длине пути инструмента и подаче: для точения То = L / (s · n), где L — длина рабочего хода с врезанием и перебегом, s — подача на оборот, n — обороты. Для фрезерования и сверления формулы аналогичны с учётом минутной подачи. Режимы резания влияют напрямую: повышая подачу и скорость, сокращаем время, но уменьшаем стойкость инструмента (режимы токарной обработки, износ и стойкость инструмента). Оптимум достигают при балансе производительности и стойкости.
Вспомогательное время и наладка
Установка и снятие детали, измерения, смена инструмента — вспомогательные операции, которые часто занимают заметную долю времени. Применение быстрозажимных приспособлений, автоматической смены инструмента и палет сокращает их (приспособления для станков, горизонтальные обрабатывающие центры). Наладку ускоряют системы нулевой точки, настройка инструмента вне станка и отлаженные программы (отладка управляющей программы).
Станко-час и загрузка
Станок стоит денег, даже если простаивает: амортизация и площадь начисляются всегда. Поэтому важна загрузка: чем больше часов станок работает полезно, тем ниже доля постоянных затрат на деталь. Дорогой станок для мелких простых деталей невыгоден, а простой станок для сложных деталей даёт брак и долгие циклы. Выбор станка по задаче — один из главных рычагов себестоимости.
Инструмент
Стоимость инструмента на деталь определяется ценой инструмента, его стойкостью и числом деталей на ресурс. Дорогой инструмент с покрытием может оказаться выгоднее дешёвого, если даёт кратно больший ресурс и допускает более высокие режимы (покрытия режущего инструмента). Учитывают и время замены: частые остановки для смены пластин снижают производительность.
Брак и контроль
Брак — прямая потеря: затраченные материал и время. Его уменьшают контролем первой детали, стабильными режимами, обученным персоналом, исправным оборудованием. Контроль имеет цену, но дешевле брака. Для серий применяют статистический контроль и автоматические измерения. Затраты на качество включают предупреждение, контроль и потери от брака; экономически выгодно вкладываться в предупреждение.
Как посчитать стоимость детали
- Определите заготовку и её стоимость с учётом отходов.
- Рассчитайте время по операциям: основное, вспомогательное, наладочное.
- Умножьте время на станко-час и ставку рабочего.
- Добавьте стоимость инструмента, СОЖ, контроля.
- Учтите потери на брак по статистике.
- Прибавьте накладные расходы по принятой методике предприятия.
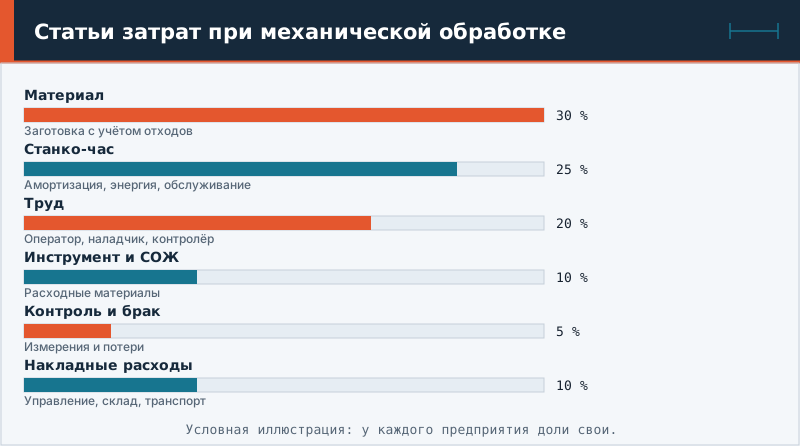
Как снижать затраты
Сначала оптимизируют технологию: маршрут, заготовку, режимы. Затем — оснастку и наладку, чтобы сократить вспомогательное время. После этого — загрузку станков, планирование партий, обслуживание. Ошибочно «экономить» на жёсткости оснастки, качестве инструмента и контроле: такие решения дают брак и поломки (виды заготовок). Любое изменение полезно проверять расчётом и пробной партией.