Радиально-сверлильные станки: когда нужна траверса
Коротко
Радиально-сверлильный станок имеет колонну, на которой поворачивается и поднимается траверса (рукав), а по траверсе движется шпиндельная бабка. Так инструмент подводят к любой точке неподвижной крупной детали. Станок нужен для корпусов и плит, которые трудно переставлять, и для отверстий, расположенных на разных расстояниях от краёв.
Содержание
Если деталь слишком большая и тяжёлая для перестановки на столе, сверлильный станок «идёт к детали». Именно так работает радиально-сверлильный станок. Его конструкция допускает подвод шпинделя в любую точку обрабатываемой зоны без перемещения заготовки, поэтому его выбирают для литых корпусов, плит, рам, тяжёлых фланцев и заготовок с множеством отверстий.
Устройство и принцип работы
Основа станка — массивная плита, на которой установлена неподвижная колонна. На колонну надета гильза, которая вращается вместе с траверсой — горизонтальным рукавом. Траверсу поднимают и опускают по гильзе, а по её направляющим перемещается шпиндельная бабка. В итоге ось шпинделя может занять любую точку в пределах окружности, радиус которой равен вылету траверсы. Перед сверлением траверсу и бабку зажимают, чтобы они не двигались под осевой нагрузкой.
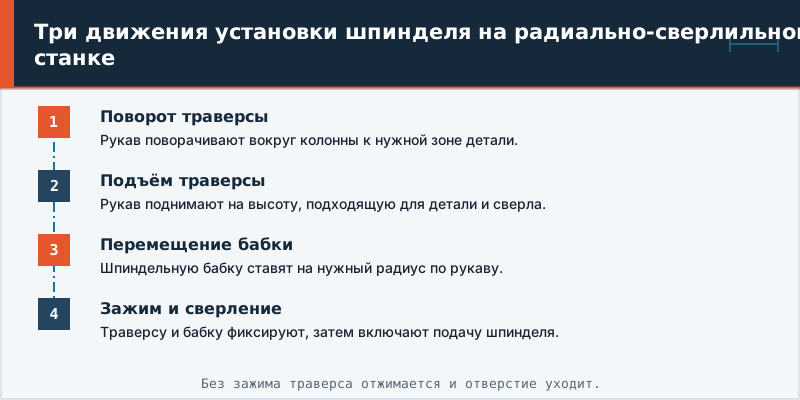
| Движение | Что перемещается | Зачем |
|---|---|---|
| Поворот траверсы | Рукав вокруг колонны | Обход зоны обработки по кругу |
| Подъём траверсы | Рукав вверх и вниз | Настройка на высоту детали |
| Перемещение бабки | Шпиндельная бабка по рукаву | Установка на нужный радиус |
| Подача шпинделя | Шпиндель вниз | Рабочая подача при сверлении |
Где применяют
Типичная область — единичное и мелкосерийное производство крупных деталей: станины, корпуса редукторов, крышки, плиты. В цехах тяжёлого и общего машиностроения такой станок обычно является универсальным «сверлильным» рабочим местом. С ним работают и в ремонтных мастерских, где нужна гибкость и не требуется высокая производительность.
Станок позволяет выполнять сверление, зенкерование, развёртывание, нарезание резьбы, растачивание отверстий небольшого диаметра. Для детальной настройки подачи и оборотов пользуются расчётом из статьи о режимах сверления.
Преимущества и ограничения
К преимуществам относят удобство установки на любую точку, возможность вести сверление под наклоном (если бабка допускает поворот), широкий диапазон диаметров. Ограничения связаны с жёсткостью: длинная траверса работает как консоль и упруго отжимается, поэтому на больших вылетах точность и допустимые подачи ниже. Для высокой точности взаимного расположения отверстий используют кондукторы или станки с числовым управлением.
Порядок работы
- Установите деталь на плиту или стол и надёжно закрепите прихватами: тяжёлая деталь также должна быть выставлена и подперта.
- Разметьте или подготовьте отверстия кернением; для серий применяйте кондуктор.
- Поднимите траверсу так, чтобы длина сверла и ход шпинделя были достаточны, и зажмите её на колонне.
- Наведите шпиндель на центр отверстия, зажмите бабку на рукаве.
- Включите охлаждение и подачу, сверлите без рывков.
- После окончания разожмите зажимы, переместите траверсу и повторите для следующей точки.
Безопасность
Траверса — тяжёлая подвижная масса: при перемещении следите, чтобы рядом не было людей, а детали и оснастка не мешали повороту. Перед подъёмом и спуском рукава проверяйте ограничители хода. Деталь, закреплённая плохо, может сорваться и прокрутиться под инструментом. Остальные правила описаны в статье о безопасности при работе на станках.
Радиально-сверлильные станки и классификация
В отечественном обозначении радиально-сверлильные станки относятся ко второй группе: цифра типа указывает на их конструкцию. Подробнее об обозначении — в статье как расшифровать обозначение модели станка.
Как выбрать станок под задачу
Для выбора сравнивают вылет и высоту траверсы, наибольший диаметр сверления, ход шпинделя, размер плиты или стола, массу и размеры типовых деталей. Если детали заметно крупнее плиты, их устанавливают на стороне или на подставках, и станок работает вне стола. Для серийной обработки одной детали часто выгоднее связка «радиально-сверлильный станок и кондуктор», а для сложных корпусов с точными отверстиями — станок с ЧПУ или обрабатывающий центр.
| Параметр | На что влияет |
|---|---|
| Вылет траверсы | Дальность отверстий от колонны |
| Расстояние от шпинделя до плиты | Максимальная высота детали |
| Ход шпинделя | Глубина отверстия за один ход |
| Мощность привода | Диаметр сверла и подача |