Вспомогательный инструмент для станков: оправки, патроны, конусы
Коротко
Вспомогательный инструмент — это оправки, патроны, цанги, удлинители и другие элементы, которые соединяют режущий инструмент со шпинделем станка. Для станков с конусом 7:24 (например, SK40) его делают в исполнениях DIN 69871 и BT (MAS 403). Хвостовик изготавливают из легированной цементуемой стали и шлифуют с высокой точностью по углу и шероховатости; от этого зависят биение и стойкость инструмента.
Содержание
Когда говорят об инструменте, чаще вспоминают резец, фрезу, сверло. Но режущая кромка — лишь «последний сантиметр» длинной цепочки, которая начинается в шпинделе станка. Между ними находится вспомогательный инструмент: оправки, патроны, цанги, переходные втулки. От него зависят биение, жёсткость, виброустойчивость и, в итоге, качество детали и стойкость режущего инструмента.
Из чего состоит цепочка
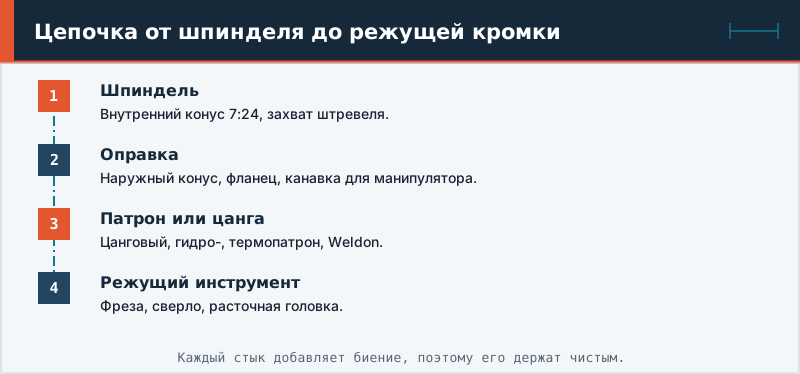
Шпиндель станка имеет внутренний конус. В него вставляется оправка с наружным конусом и фланцем. На другом конце оправки находится посадочное место для режущего инструмента: цанга, гидропатрон, термопатрон, оправка Weldon, насадная оправка для торцевых фрез. Для дополнительного вылета используют удлинители, для сверления — сверлильные патроны, для резьбы — патроны для метчиков с компенсацией, для растачивания — регулируемые расточные головки.
| Вид | Что зажимает | Особенность |
|---|---|---|
| Цанговый патрон | Хвостовики фрез, свёрл | Хорошая центровка, набор цанг |
| Гидропатрон | Цилиндрические хвостовики | Малое биение, виброгашение |
| Термопатрон | Цилиндрические хвостовики | Нагрев и усадка, высокая жёсткость |
| Патрон Weldon | Хвостовики с лыской | Надёжная передача момента |
| Оправка для торцевых фрез | Фрезы с отверстием | Передача момента шпонкой |
| Расточная головка | Расточные резцы | Тонкая регулировка диаметра |
Конусы и исполнения
Станки с ЧПУ чаще оснащают шпинделями с конусом 7:24. Размеры обозначают номерами — 30, 40, 50. Для автоматической смены инструмента применяют исполнения DIN 69871 (так называемые SK) и японский стандарт BT (MAS 403). Они схожи, но отличаются деталями фланца и крепления, поэтому оправки одного вида не подходят для шпинделя другого. Для высоких оборотов применяют конус HSK, обеспечивающий контакт по торцу и конусу. Подробнее — в статье конусы инструмента.
Материалы и изготовление
Оправки изготавливают из легированных цементуемых сталей, например 18ХГТ: поверхностный слой после цементации и закалки получает высокую твёрдость, а сердцевина остаётся вязкой. После термообработки конус и посадочные места шлифуют. Точность исполнения конуса — угол и отклонения формы — регламентируется стандартами; шероховатость базирующего конуса при шлифовании доводят до значений порядка десятых долей микрометра по Ra. Такой конус плотно прилегает к шпинделю и передаёт момент без проскальзывания и биения.
Точность и биение
Радиальное биение рабочей части инструмента складывается из биения шпинделя, оправки и посадки инструмента. Для чистовой обработки используют патроны с минимальным биением. Каждый стык — потенциальный источник ошибки: поэтому оправки поддерживают в чистоте, конусы проверяют, а инструмент затягивают с рекомендуемым моментом. При работе на высоких скоростях применяют инструмент высокого класса балансировки: он снижает вибрации и продлевает срок службы шпинделя.
Балансировка
Дисбаланс оправки с инструментом вызывает центробежные силы, растущие с квадратом оборотов. Класс балансировки выбирают по максимальным оборотам. Оправки с высоким классом балансировки маркируют; для критичных операций оправку вместе с инструментом проверяют на балансировочном станке и при необходимости корректируют.
Как выбрать
- Определите конус шпинделя и тип зажима инструмента (штревель, захват).
- Выберите способ крепления режущего инструмента по точности и жёсткости: цанга для универсальных операций, гидро- или термопатрон для чистовых.
- Подберите вылет: чем короче, тем жёстче; для глубоких карманов нужны удлинители, но с потерей жёсткости.
- Проверьте обороты и класс балансировки.
- Учтите систему подачи СОЖ через инструмент, если она нужна.
- Составьте комплект и учёт оправок: нумерация, настройка длины.
Настройка и учёт
Длину и диаметр инструмента в оправке измеряют на настроечном приборе вне станка: данные вносят в таблицу коррекций. Это экономит время станка и исключает ошибки. Для станков с магазином ведут учёт: номер оправки, положение в магазине, ресурс инструмента. Оправки с чипами позволяют автоматически считывать данные (см. автоматическая смена инструмента).
Уход и безопасность
Конусы и посадочные места чистят перед каждой установкой, смазывают тонким слоем масла. Нельзя бить по оправкам молотком, царапать конусы, затягивать цанги без инструмента. Хранят оправки в специальных стойках, защищая от ударов и коррозии. Установку и снятие тяжёлых оправок выполняют двумя руками и с осторожностью, а замену инструмента — при остановленном шпинделе (безопасность при работе на станках).
Типичные ошибки при работе с оправками
Установка оправки с загрязнённым конусом, затяжка цанги без инструмента, использование цанги не того размера, перетяжка штревеля, хранение оправок навалом, смешение оправок разных стандартов в одном магазине. Каждая из этих ошибок приводит к биению, поломке инструмента или падению оправки. Простое правило — перед каждой установкой протирать конус и гнездо, а при сомнении в состоянии оправки отправлять её на проверку.